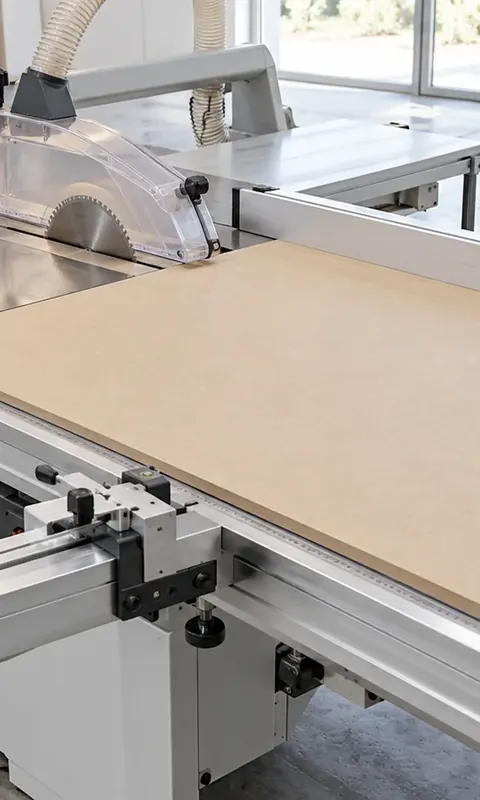
Как превратить листовой материал в комплект мебельных деталей и не заставить оператора лишний раз перемещать тяжёлую плиту? Форматно-раскроечный станок поддерживает лист на подвижной каретке и ведёт рез по упору. Для закупки важны формат плиты, длина хода, ширина прохода, высота реза и чистота нижней кромки.
Мы начнём с карты раскроя и размеров исходных листов, а затем запросим чертёж рабочего стола и состав пильного узла. Поиск пилы по карте позволяет сравнить предложения на одинаковой основе. Распиловка брёвен и облицовка готового торца остаются за соседними темами.
Карта деталей задаёт требования к раскрою
Панельный распил переводит готовые листы в заготовки для мебели и других изделий из плитного материала. Операция рассчитана на ЛДСП, МДФ и близкие листы; брёвна перерабатывают другим оборудованием. Перед закупкой технолог переводит спецификацию в карту раскроя: размеры деталей, ширину пропила, направление декора и допустимые остатки.
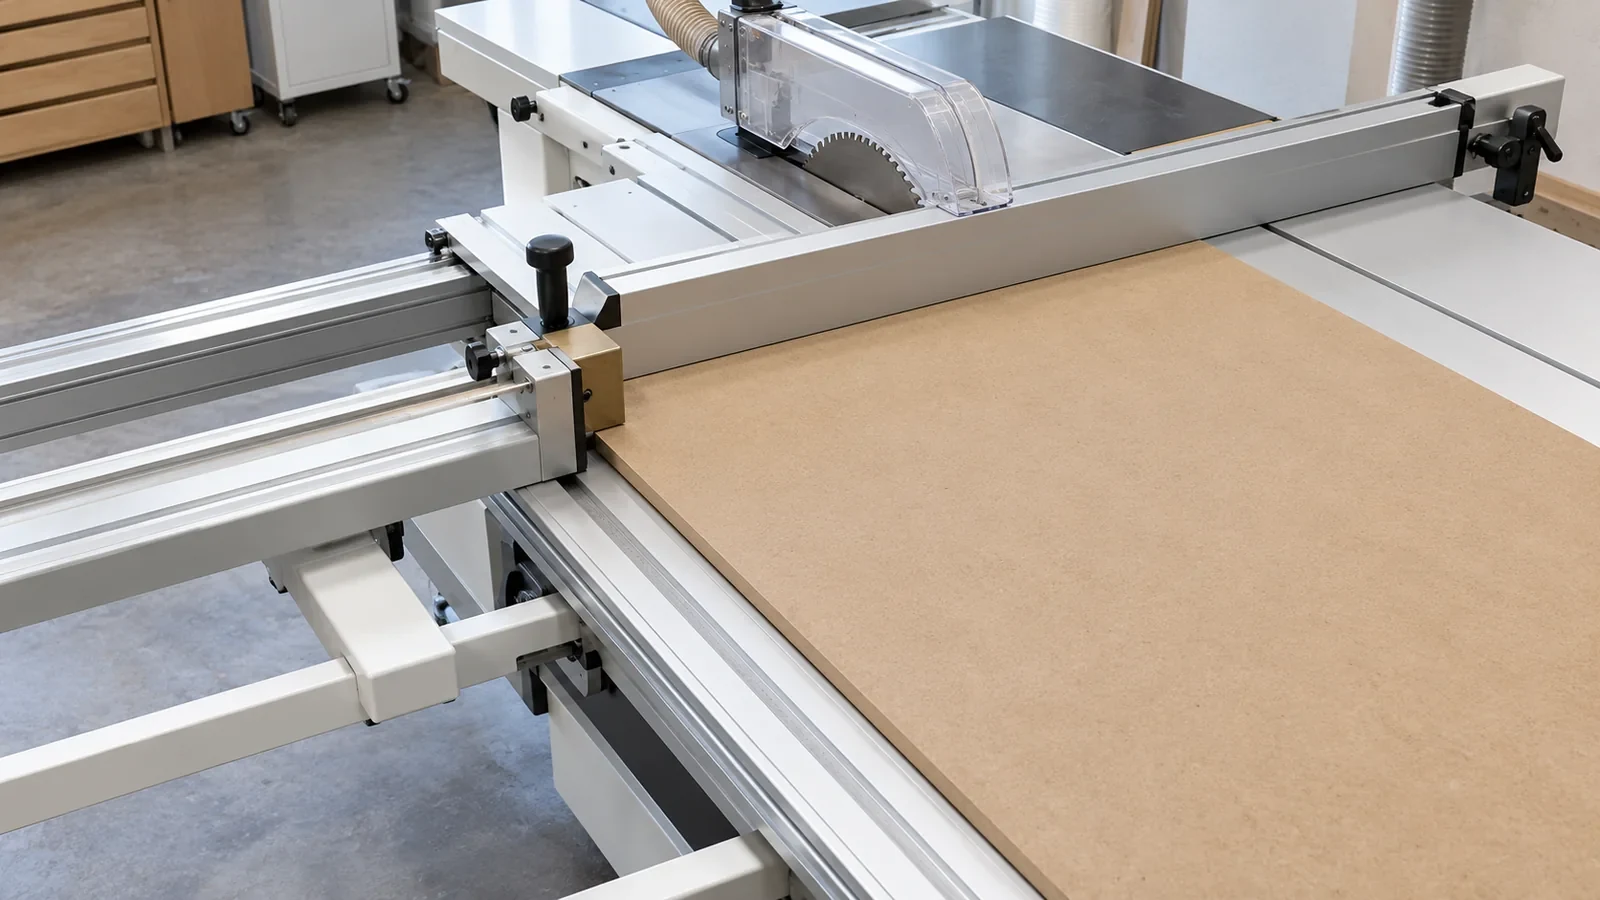
В таблицу заказа включают максимальный формат листа, длинные стороны деталей, толщину плит и число карт за смену. Для небольшого цеха важно, чтобы лист перемещался по каретке без перекоса; при серийном раскрое значимы длина хода и положение поперечной линейки. Мы будем искать исполнение, которое закрывает рабочие форматы, а не просто имеет большой стол.
Карту деталей составляют с учётом ширины пропила, направления текстуры и того, какие элементы можно получить из одного листа. При закупке полезно передать несколько типовых карт и обозначить, какие размеры повторяются чаще всего. Так поставщик увидит не абстрактную плиту, а реальную нагрузку на каретку, упоры и оператора в течение смены.
Каретка поддерживает лист на всём ходе
Длина каретки связана с размером плиты и положением упоров. В каталогах форматных пил встречаются ходы 2500–3200 мм; часть профессиональных исполнений доходит до 3800 мм. Подвижная каретка поддерживает материал при поперечном резе, а линейка помогает задать расстояние от края.
Ширина раскроя справа от диска определяет работу с крупной панелью. В мебельных классах каталоги указывают 800–1250 мм; профессиональные линии могут иметь более широкий проход. На схеме ширину прохода и длину хода отмечают раздельно, рядом с поперечным упором и поддерживающей рамой.
Если лист подают вдвоём или используют подъёмное устройство, обозначьте рабочие зоны. В запросе нужны высота стола, доступ с торца, место ограничителя и положение оператора. Мы попросим фабрику прислать общий план с кареткой в крайнем положении, чтобы сверить габарит с дверями цеха и маршрутом выгрузки.
Подвижная каретка должна поддерживать лист до и после прохождения диска. Проверьте длину опоры, положение поперечного упора и возможность подать крупную плиту без перекоса. Если рабочее место ограничено, приложите план участка и направление перемещения материала. По нему мы уточним, с какой стороны оператор загружает лист и где можно разместить опоры.
Диск и высота пропила отвечают за толщину заготовки
Максимальная высота реза зависит от диаметра основного диска и конструкции пильного узла. В профессиональных форматных пилах для плит каталоги показывают высоту около 95–150 мм при дисках порядка 250–400 мм. Число нужно читать вместе с углом наклона и наличием подрезной пилы: наклон изменяет доступную высоту.
Каталоги профессиональных форматных пил приводят 4500–5000 об/мин для шпинделя и 4–5,5 кВт для главного привода. При подборе мы сопоставим скорость вращения и мощность с толщиной панели, материалом диска и возможностями аспирации.
Оставьте заявку — мы свяжемся с вами
Пришлите формат листа и карту деталей — мы подберём раскройный станок по рабочему проходу.
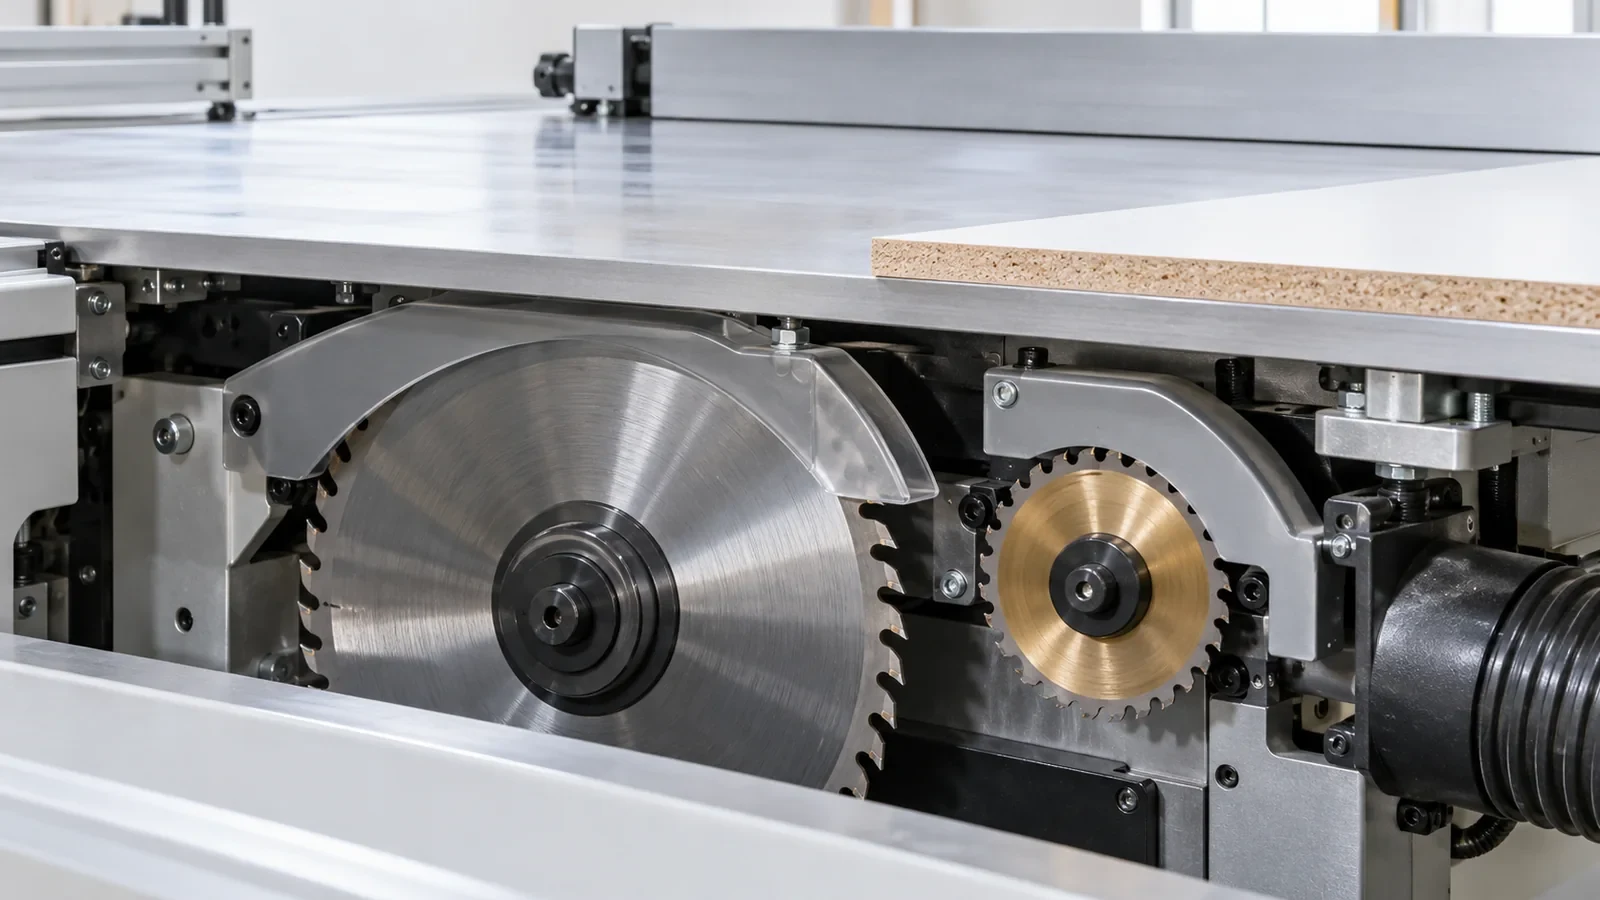
Оставить заявкуНа ламинированной плите нижняя сторона реза может скалываться, поэтому в спецификации указывают, нужна ли подрезная пила и какой диск обеспечивает чистый край. Проверяют диаметр, толщину пропила и посадочное отверстие, а также взаимное положение дисков. Мы запросим у поставщика схему узла и список инструмента.
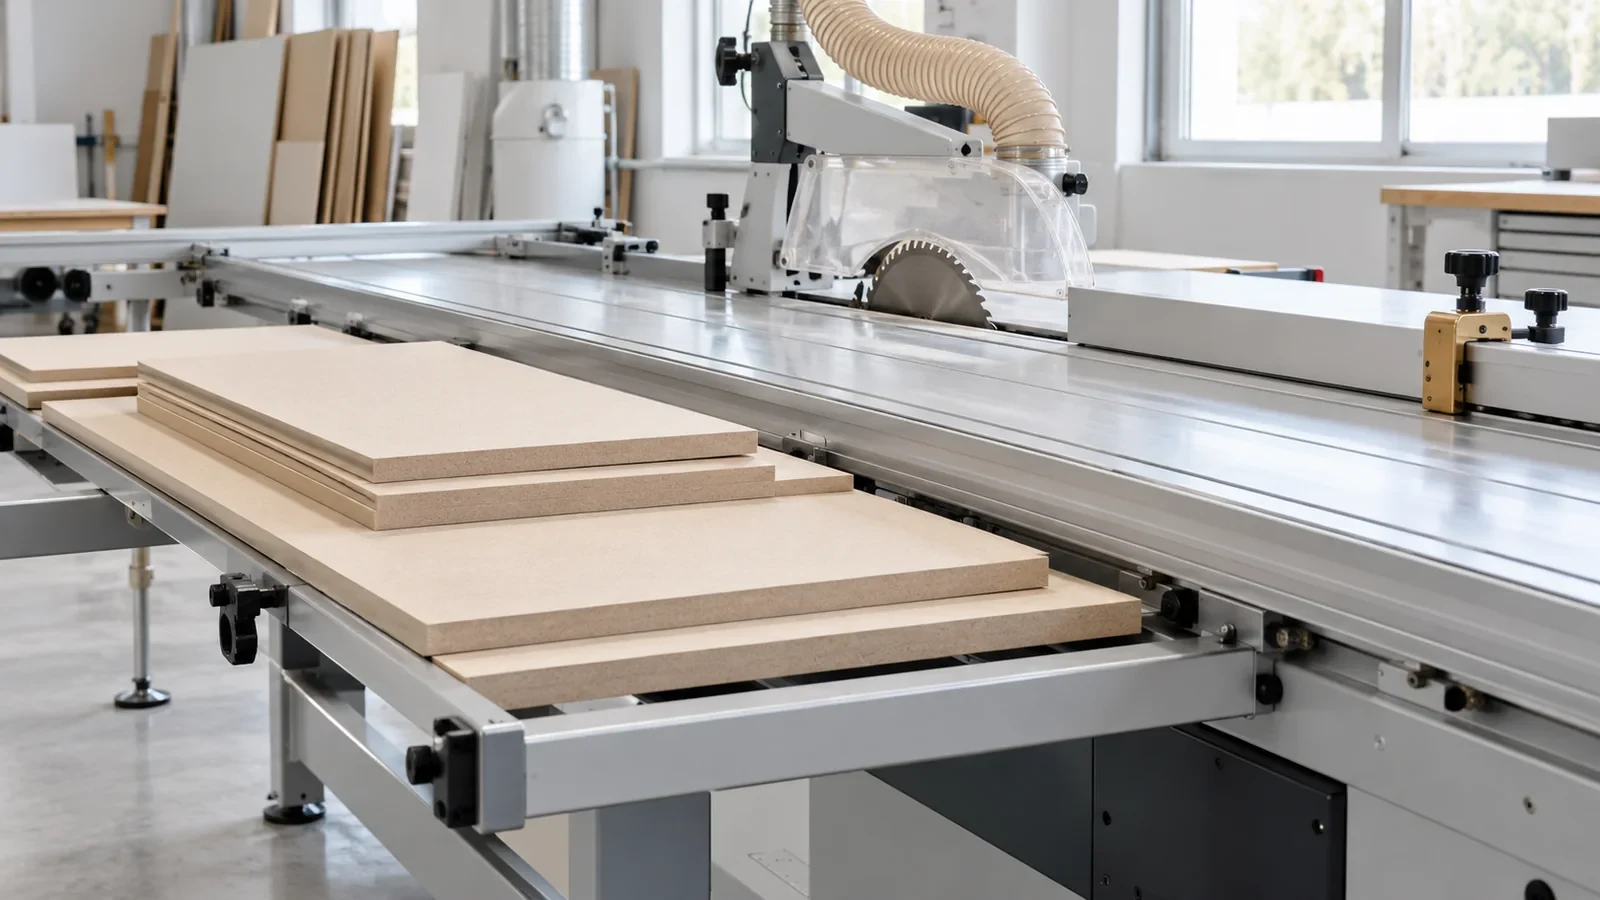
Состояние кромки после реза зависит от диска, материала и настройки узла. Для ламинированной плиты часто используют отдельный подрезной диск, который уменьшает сколы на нижней стороне; его положение и направление вращения должны быть согласованы с основным инструментом. Запросите схему пильного узла и список совместимых дисков, чтобы расходный инструмент соответствовал машине.
Упор и линейка помогают повторить раскладку
Поперечный упор удерживает сторону плиты под прямым углом, а продольный задаёт ширину полосы. При раскрое серии оператор переставляет линейку по карте; шкала и ограничитель должны оставаться доступными после монтажа. Мы согласуем длину упора, фиксаторы и точную регулировку до размещения заказа, а перед оплатой проверим комплектацию станка по карте деталей.
Заготовка опирается на каретку и дополнительный стол на всём пути реза. Если поддержка короткая, широкий лист провисает; узкую полосу труднее удерживать. На плане зоны отмечают опору для листа, выступ каретки и место под обрезки. Так статья остаётся в границах операции раскроя плит, не переходя к облицовке кромки.
При повторяющихся заказах настройки раскладки хранят вместе с ведомостью деталей. В ней отмечают размер упора, принадлежности и опоры для длинных заготовок. Оператор сверяет эти записи перед подачей очередной серии, а снабжение использует ту же ведомость для повторного заказа.
Рабочая последовательность влияет на разгрузку. На плане отмечают место, где оператор складывает готовые детали, путь листа на каретку и опору на выходе. Длину подвижной опоры и положение дополнительных роликов сверяют с потоком материала, который цех использует каждый день.
Осмотрите участок вокруг стола: место для подключения аспирации, кабельного ввода и обслуживания должно оставаться доступным после монтажа. В закупочной спецификации фиксируют нужные защитные элементы и принадлежности, а их наличие сверяют перед отправлением. Для тяжёлых подвижных частей мы заранее согласуем разборку и фиксацию, чтобы транспортная упаковка не нагружала направляющие.
Подключение и пылеудаление планируют до заказа
Форматные пилы профессионального класса рассчитаны на трёхфазный ввод; в каталогах встречаются исполнения 3 × 400 В и 50 Гц. В заявке указывают электрические параметры площадки, фазность и схему подключения. Мы сверим их с предложением фабрики и уточним, входят ли кабель и блок управления. До выкупа свяжем комплектацию с картой деталей.
Патрубки удаления стружки расположены у кожуха и подрезного узла. Для аспирации фиксируют диаметры, число подключений и направление воздуховода. Перед выкупом мы сверим электрическую схему и паспорт с составом заказа, а русскоязычную инструкцию запросим у фабрики. По назначению проверим применимость ТР ТС/EAC; мы в рамках сделки сопровождаем сертификацию и связанные документы.
Упаковку выбирают по длине каретки, массе станка и уязвимости направляющих. Мы согласуем защиту стола и направляющих, а принадлежности перечислим в упаковочном листе. Если позиции поступают от разных фабрик, соберём их на китайском складе. Поставка оборудования для раскроя плит начинается с карты деталей и чертежа.
Для китайской машины заранее согласуют сетевое напряжение, число фаз, частоту, силовой ввод и тип вилки или клемм. Отдельно проверяют патрубок пылеудаления и направление отвода стружки относительно местной аспирации. К поставке мы запросим электрический чертёж, паспорт и инструкцию для российского монтажника. Комплект сверим до консолидации; мы сопровождаем вопросы сертификации по назначению оборудования. АЗИЯ Шадрин свяжет станок и оснастку с одной ведомостью поставки.
На складе мы проверим маркировку мест и сверим принадлежности с заказом, затем подготовим общую ведомость для приёмки в России. При разгрузке сверьте места с этой ведомостью и разместите каретку на подготовленной площадке, сохраняя комплектность по карте деталей и согласованным опорам.
Оставьте заявку — мы свяжемся с вами
Мы проверим комплектацию пилы и согласуем её поставку вместе с принадлежностями в Россию.
Оставить заявку