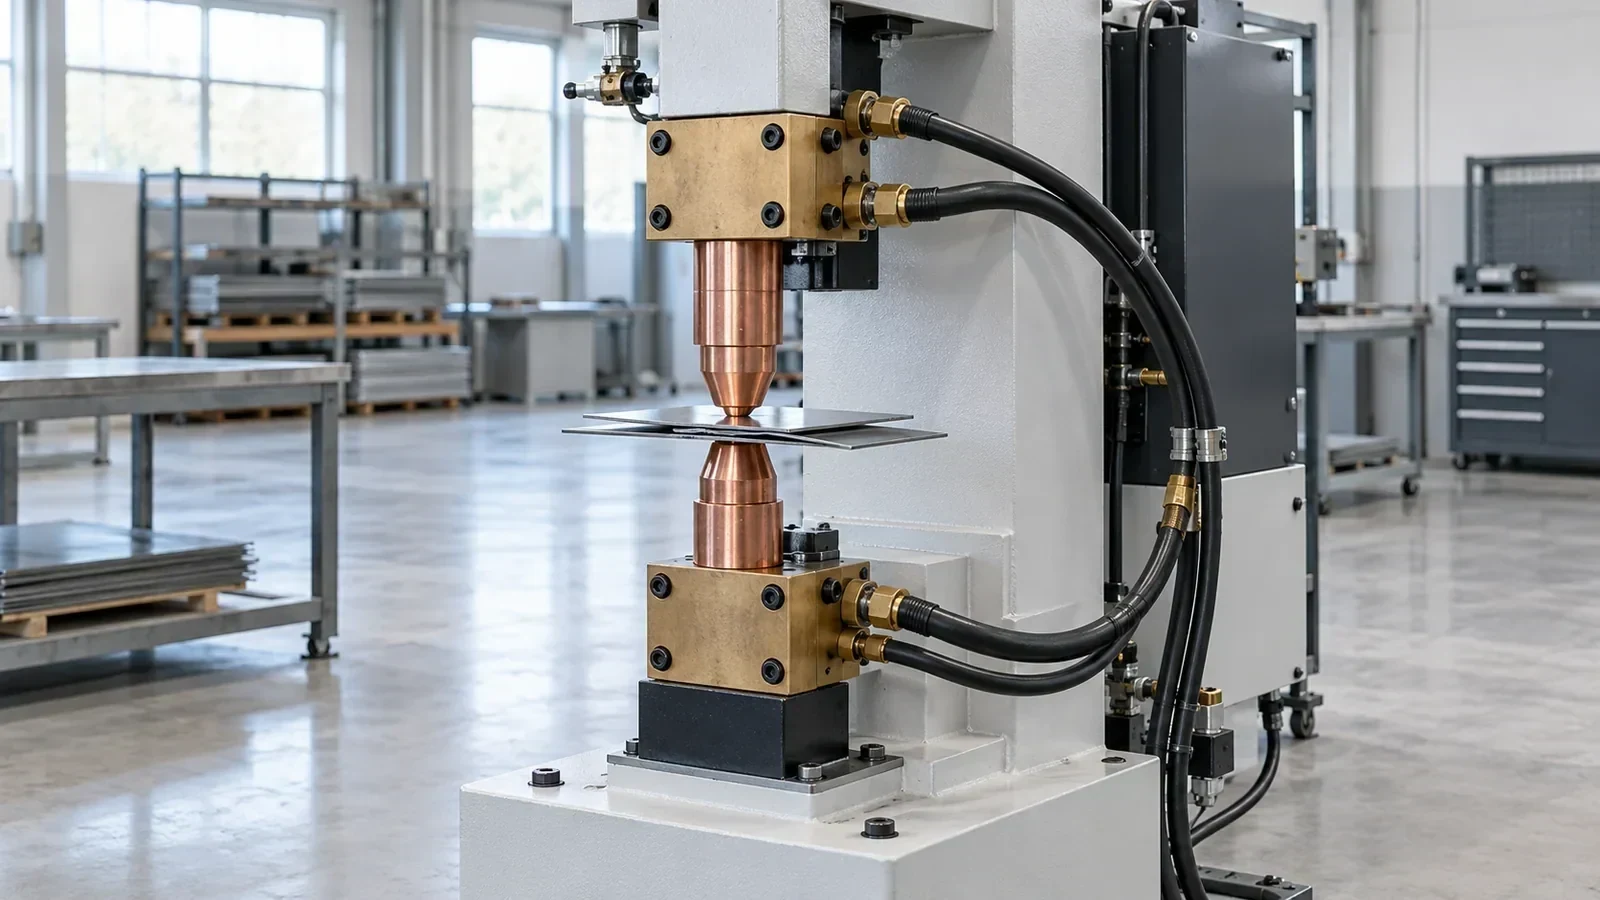
На результат контактной сварки сильнее всего влияет сочетание усилия электродов, тока и доступа к зоне соединения. Для серийных листовых деталей этот процесс превращает повторяющуюся операцию в устойчивый производственный цикл: электроды сжимают металл, ток проходит через стык, а соединение формируется в заданной точке.
Контактная сварка востребована там, где предприятие собирает корпуса, кронштейны, сетчатые изделия, панели и другие детали из листа. Разговор о покупке оборудования начинается с самой детали: её толщины, геометрии, материала и расположения будущих точек. Именно эти вводные позволяют понять, нужна ли напольная машина с длинной консолью, компактное рабочее место или оснастка под повторяемую серию.
Промышленная установка отличается от бытового аппарата не только размерами. Важны механика прижима, охлаждение электродов, доступ к заготовке, способ управления циклом и возможность разместить оборудование около действующего участка. Мы используем эти признаки, когда ищем производителя в Китае и переводим задачу цеха в понятный фабрике запрос.
От соединения на чертеже к рабочему циклу
Для точечной сварки характерно соединение деталей в отдельных местах; роликовый электрод позволяет выполнять непрерывный шов, а выступы на заготовке направляют ток при рельефной сварке. Общий принцип — нагрев электрическим током под давлением, однако способы предъявляют разные требования к электродам, оснастке и перемещению детали. Поэтому две операции на одном участке могут потребовать разных машин.
Когда на чертеже много близко расположенных точек, имеет значение форма электрододержателя и пространство вокруг него. Глубокая деталь может упираться в консоль, а широкая панель — ограничивать доступ к центру. Для мелких штампованных элементов обычно обсуждают короткий вылет, для корпусов и крупной листовой сборки — увеличенную рабочую зону. Габарит будущего изделия задаёт не только размер стола, но и траекторию рук оператора и приспособления.
Частота повторов определяет состав управления. Ручной запуск подходит для отдельных деталей и сменной номенклатуры, а программируемый цикл удобен для серийных изделий, где повторяются усилие и последовательность точек. По тех. заданию заказчика в запросе мы фиксируем тип сварки, материал, толщину листов, частоту операции и чертёж соединения. Так фабрики сравнивают конфигурации по одной задаче, а предприятие получает предложения на сопоставимое оборудование.
Когда предприятие решает, стоит ли покупать оборудование в Китае, сравнивать нужно всё рабочее место целиком: машину, электроды, оснастку и принадлежности. Для закупщика важнее производительность участка и доступ к сменным расходникам, чем отдельная цифра в каталоге.
Мощность, лист и вылет — три разные характеристики
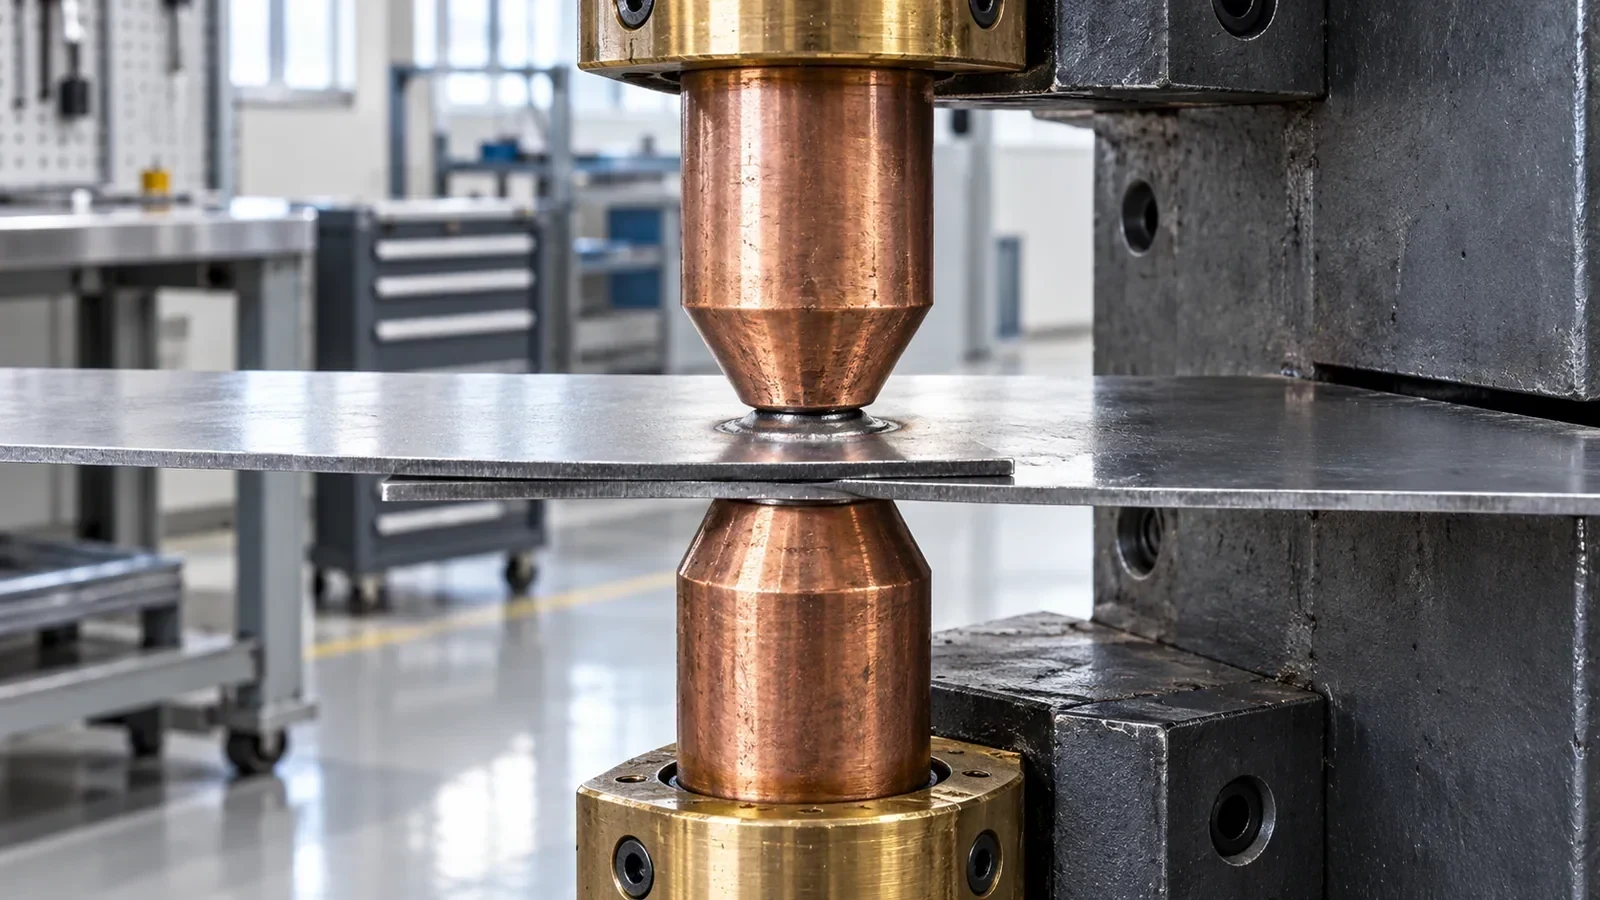
Китайские производители стационарных машин выпускают линейки номинальной мощностью примерно от 25 до 250 кВА. Для низкоуглеродистой стали в таких линейках приводят сварочную способность от 2 + 2 до 7,5 + 7,5 мм: младшие машины рассчитаны на тонкий лист, старшие — на толстые пакеты. Чтобы фабрика не ошиблась с классом, мы можем передать ей образец детали или полный чертёж с толщинами.
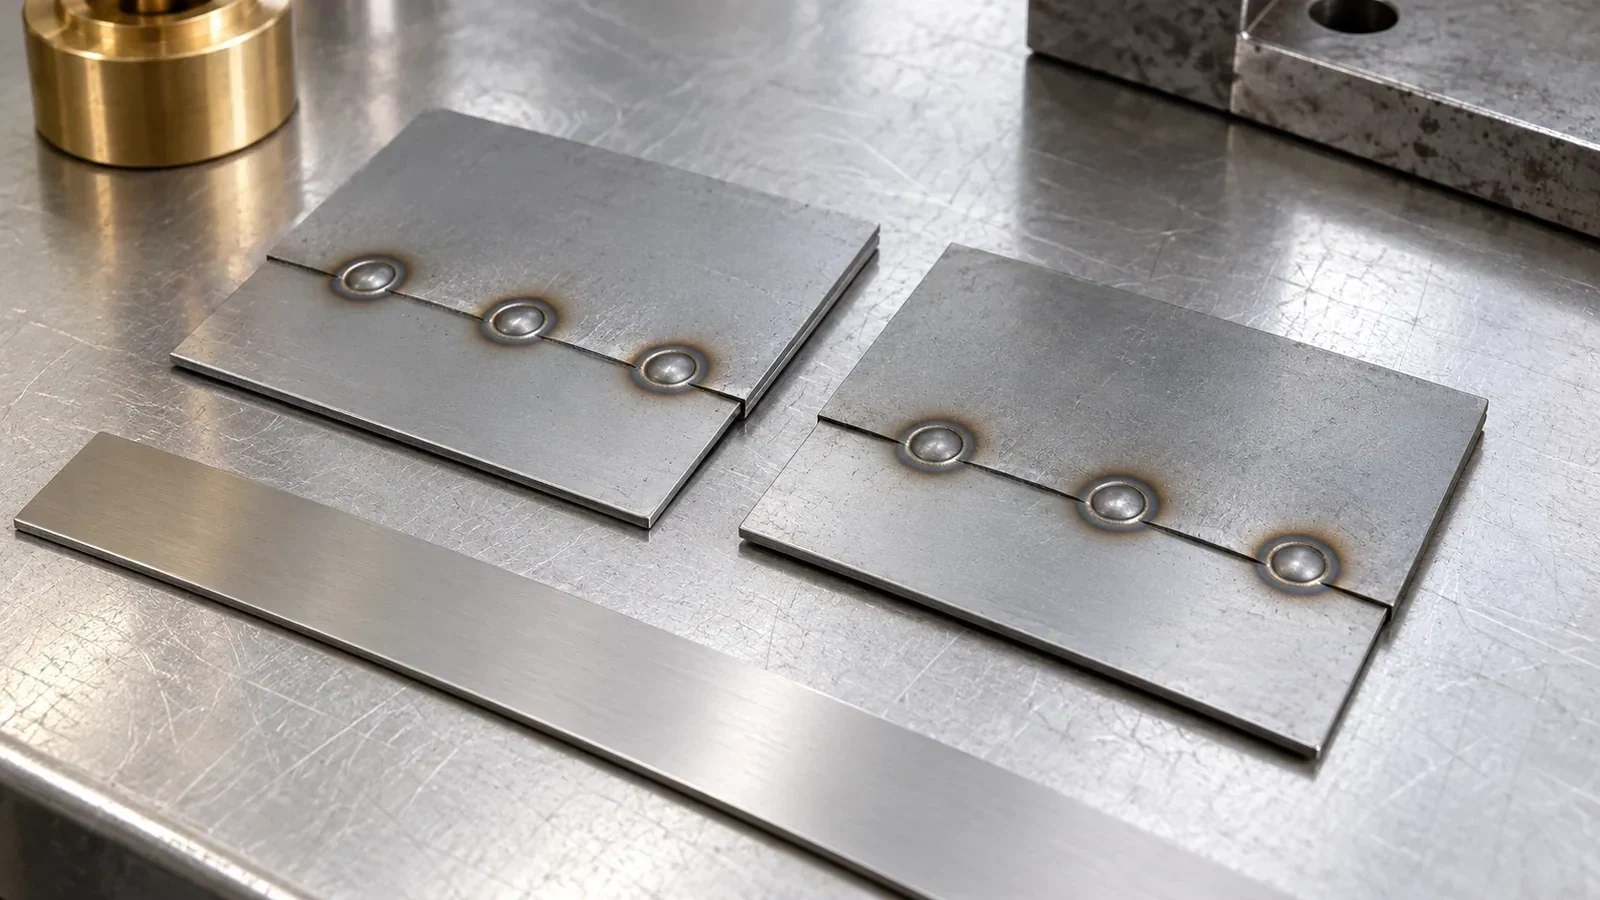
Усилие на электродах в каталогах машин этого класса располагается примерно от 400 до 980 кгс. Вылет консоли влияет на расстояние от корпуса машины до точки сварки, а ход электрода — на то, насколько удобно загружать деталь и менять оснастку. В запросе эти размеры идут рядом с чертежом, иначе фабрика может предложить рабочую зону, в которой изделие физически не поместится.
Электроды для стали обычно делают из хромциркониевой бронзы: она держит форму при нагреве лучше чистой меди. Диаметр рабочей поверхности подбирают по толщине листа, по распространённому правилу он близок к 5√t, то есть около 6 мм для листа 1,5 мм. По мере работы наконечник расплющивается, пятно контакта растёт и плотность тока падает, поэтому к машине сразу заказывают приспособление для зачистки и запас колпачков.
Электрические параметры тоже читают вместе. Стационарные машины в китайских линейках рассчитаны на питание 380 В с частотой 50 Гц; у серий переменного тока максимальный ток короткого замыкания составляет от 15 000 до 40 000 А. По этим цифрам энергетик предприятия заранее проверяет, выдержит ли ввод цеха пиковую нагрузку при сварке.
На рабочий цикл влияют тип управления и конструкция привода. Пневматический прижим поддерживает повторяемое движение электродов, а блок управления задаёт последовательность операций. Уточняя состав, мы можем отдельно запросить схему подключения, перечень сменных электродов, чертёж держателей и данные по водяным патрубкам. Если заказчик выпускает несколько изделий, полезно получить отдельную карту оснастки для каждой детали: она показывает, что меняется при переходе между артикулами.
Оставьте заявку — мы свяжемся с вами
Пришлите чертёж соединения — мы найдём фабрики и проверим параметры машины под ваш участок.
Оставить заявкуПод конкретный чертёж мы найдём китайские фабрики, выпускающие контактные машины нужного исполнения, и запросим подтверждение по толщине металла, вылету и системе охлаждения. До оплаты мы проверим контрагента и при необходимости организуем осмотр производства; готовую машину на складе сверим с согласованной комплектацией.
Подключение и состав китайской поставки
Силовые установки работают с промышленным подключением. Напряжение и частоту из предложения производственная служба сверяет с сетью предприятия, а фабрика показывает клеммную схему и тип ввода кабеля. Для оборудования такого класса часто предусматривается стационарное подключение, поэтому бытовую вилку нельзя считать частью комплекта по умолчанию. Мы можем уточнить вид клеммного отсека, перечень кабелей и сведения о разъёмах пульта.
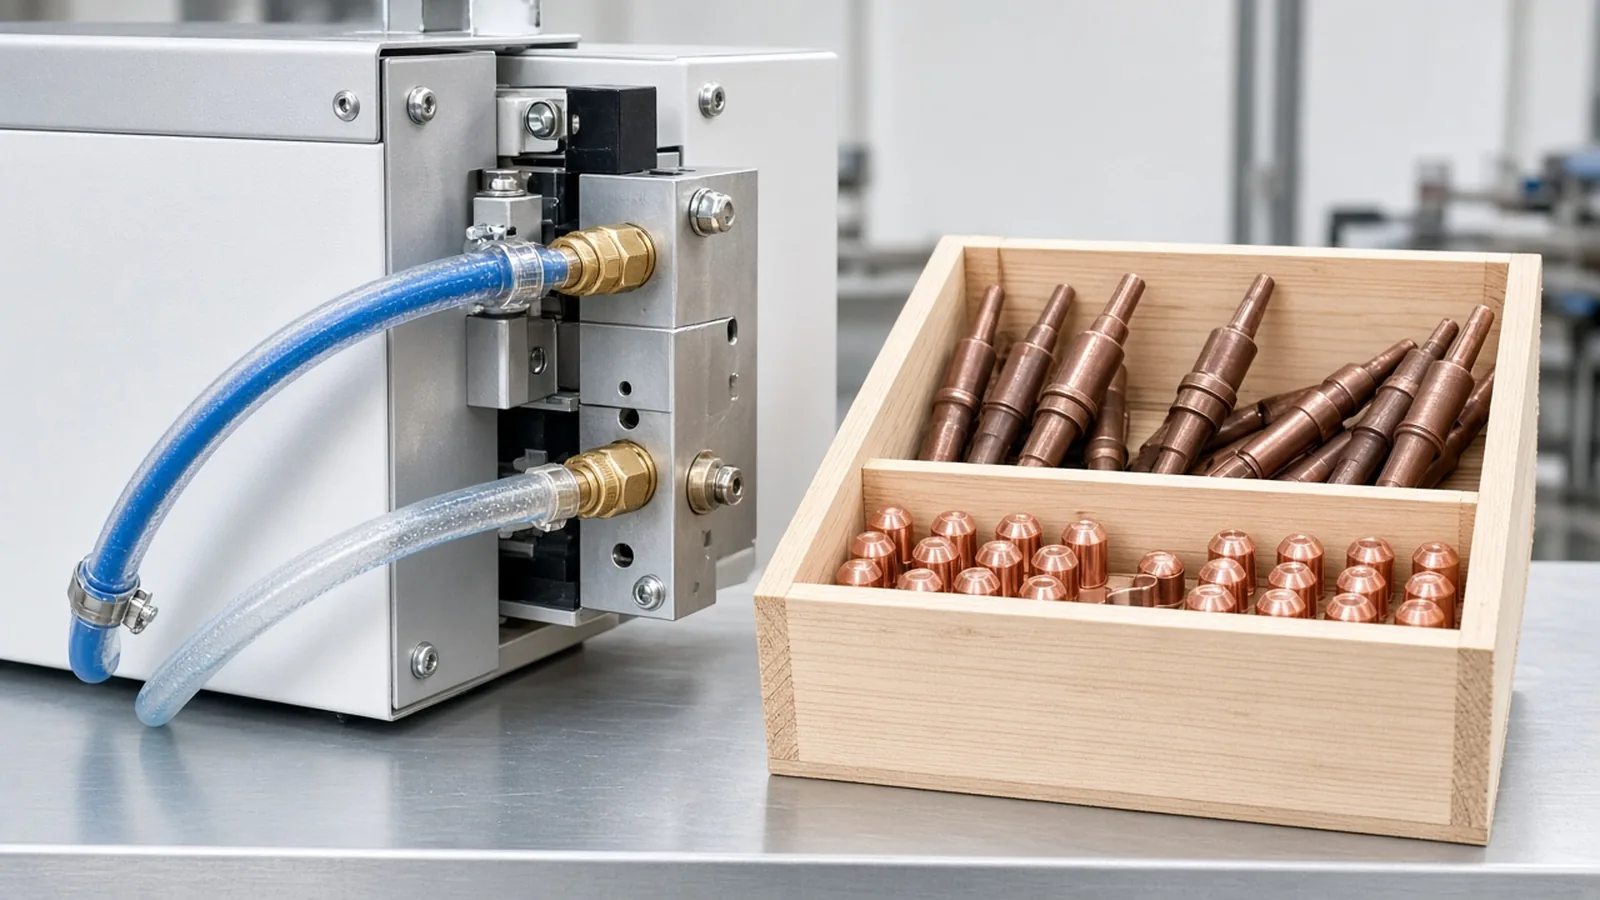
Водяное охлаждение также требует понятной схемы. Важны расположение подводящих и обратных патрубков, диаметр соединения и информация о том, какие шланги или фитинги входят в комплект. Китайские каталоги для машин контактной сварки приводят расход воды примерно 6–12 л/мин, поэтому важно проверить доступность контура и отвод нагретой воды. Жёсткая вода оставляет накипь в каналах электрододержателей, поэтому на участке без оборотной системы машину подключают к замкнутому контуру с чиллером.
Оснастка и расходники едут вместе с машиной
Контактная сварочная машина тяжёлая, а её выступающие консоли и электроды чувствительны к удару. Перед отправкой мы защищаем корпус и панель управления, фиксируем подвижные элементы, а комплект электродов упаковываем отдельно в жёсткую тару. Для крупных узлов согласуем паллету или деревянную обрешётку на китайском складе и закрепляем места внутри упаковки так, чтобы они не смещались при перегрузке.
Особенно важно заранее собрать все позиции: основные электроды, запасные наконечники, держатели, кабели, блок управления и оснастка под изделия. Если расходники идут от другой фабрики, их забирают на наш склад в Китае и отправляют одной партией с машиной. Требования к защите оборудования мы учитываем при упаковке промышленного груза; комплектность и отсутствие повреждений проверяем до отправки.
Перед отгрузкой мы фотографируем состав заказа и всё сверяем. Для первой машины эти фотографии потом служат основой для повторного заказа расходных частей. От технического запроса до склада клиента такую поставку ведёт одна команда АЗИЯ Шадрин: маршрут рассчитываем по массе машины, габаритам упаковки и возможности везти её вместе с расходниками.
Чертёж детали, материал, диапазон толщины и карта размещения точек позволяют быстро перейти от общей категории к подходящей контактной машине. Когда эти данные идут вместе со схемой питания, охлаждением и списком расходников, предложение фабрики становится понятным для технолога, закупщика и логиста одновременно.
Оставьте заявку — мы свяжемся с вами
Мы согласуем комплектацию контактной машины и рассчитаем доставку в Россию.
Оставить заявку