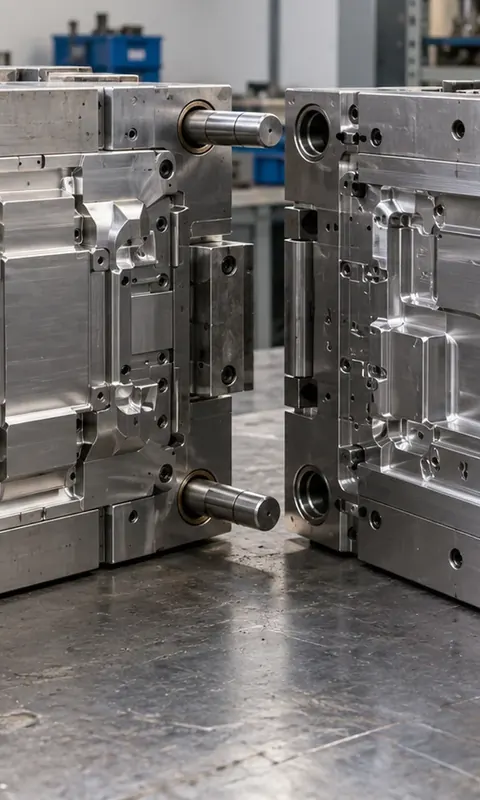
Типичная ошибка при заказе пресс-формы — согласовать полость по чертежу, не сверив её с материалом, циклом и конструкцией литьевой машины. Это приводит к пересмотру охлаждения, разъёма и выталкивания уже после расчёта оснастки.
Закупку оснастки можно связать с планом производственной закупки из Китая, если заранее собрать 3D-модель детали, материал, целевой объём и параметры литьевой машины. Эти данные превращают разговор о пресс-форме в предметный запрос фабрике.
Геометрия изделия становится исходными данными формы
Заказ начинается с трёхмерной модели готовой детали и перечня поверхностей, которые видит потребитель или сопрягаемый узел. В модели отмечают допустимые уклоны, стенки, рёбра, бобышки, отверстия, резьбы и участки, где след литника не должен мешать сборке. Мы передадим фабрике актуальную ревизию файла и зафиксируем её в переписке.
Материал влияет на усадку, заполнение тонких участков, температуру формы и характер охлаждения. Поэтому одного названия полимера мало: в запросе указывают марку материала, наличие наполнителя, цвет и требования к внешнему виду. Если предприятие выбирает между несколькими составами, нужно сообщить фабрике об этом до согласования полости и литников.
Параметры будущей машины задают внешние ограничения оснастки: расстояние между плитами, крепление, диаметр сопла, усилие смыкания и допустимая высота формы. Сам станок остаётся отдельной закупкой, а пресс-форма согласуется с его установочным пространством. Мы попросим предоставить рабочий чертёж и перечень интерфейсов, а изготовителей найдём через поиск производственных пресс-форм.
Полости и литниковая система отвечают за повторяемость партии
Число полостей выбирают с учётом формы детали, требуемого выпуска, размера машины и желаемой производительности. Однополостная форма помогает отрабатывать новую геометрию, многогнёздная выпускает несколько изделий за цикл, но требует сбалансированной подачи расплава. В запросе указывают планируемое количество деталей и допустимую разницу массы между гнёздами.
Литник и каналы распределяют расплав от сопла к полости. Холодноканальная система оставляет литниковый материал после впрыска, а горячеканальная поддерживает расплав в канале с помощью нагревателей. Выбор влияет на объём отходов, обслуживание и комплект электронагревательных частей, поэтому фабрика должна указать, что именно входит в оснастку.
Балансировка важна в многополостной форме: расплав должен заполнять гнёзда в согласованном режиме. Неравномерное заполнение меняет массу деталей и повышает риск облоя или коробления. Производственный запрос включает схему литников, расположение точек впуска и перечень мест, где след литника приемлем для дальнейшей сборки.
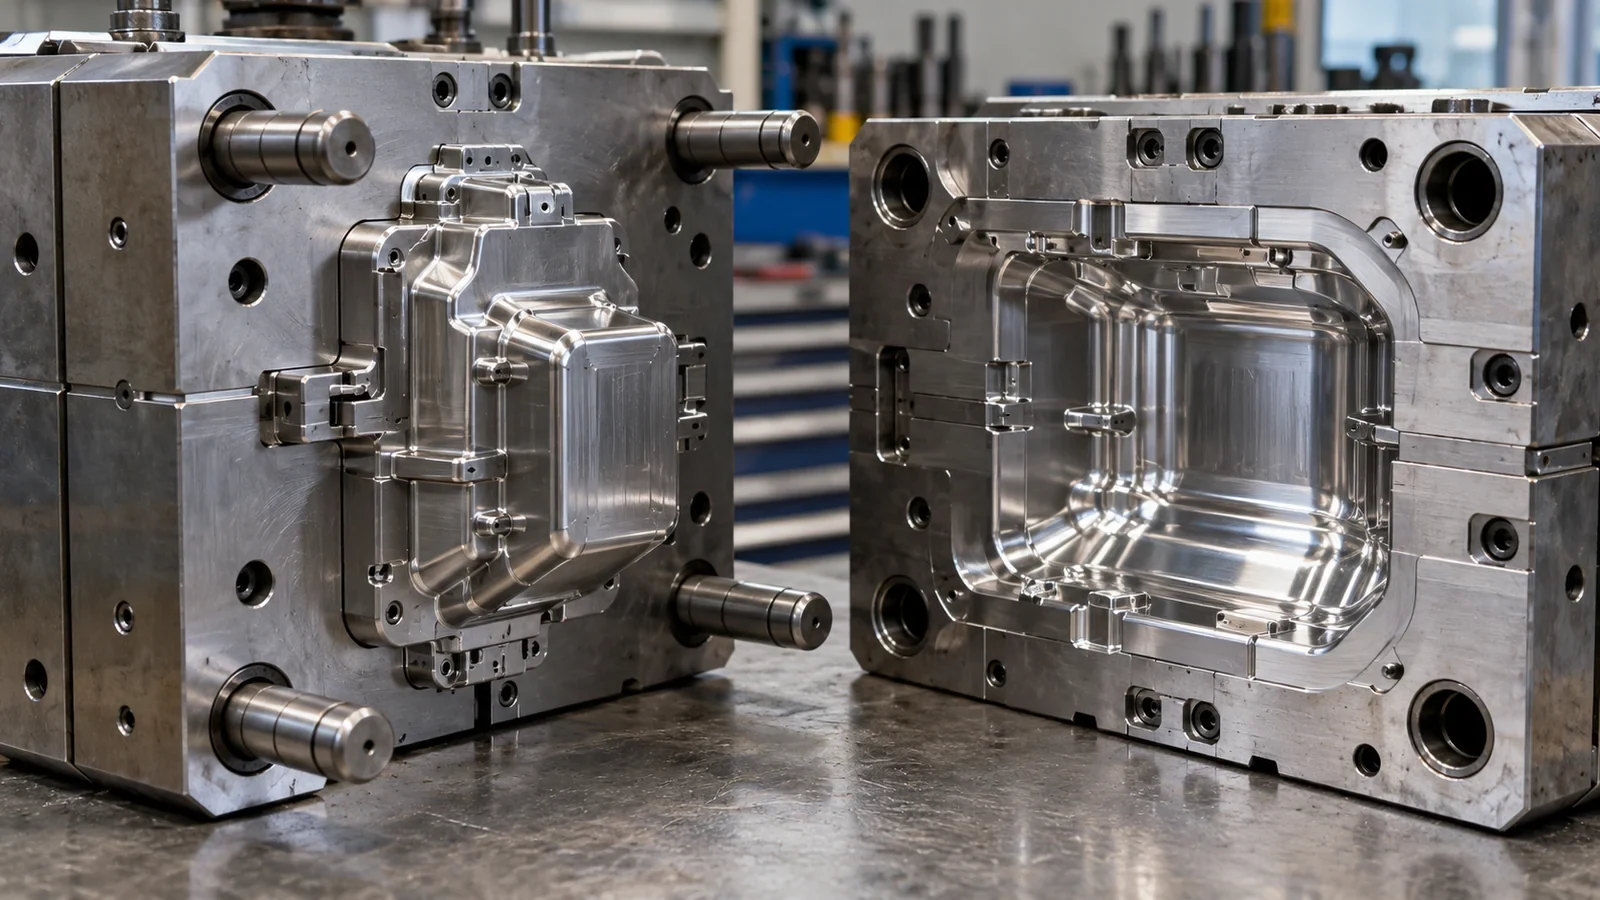
Зона разъёма разделяет неподвижную и подвижную половины формы. Её положение связано с линией следа на изделии, расположением боковых ползунов и тем, как деталь будет сниматься с сердечника. Мы сверим разъём с целевым чертежом и попросим фабрику показать направление размыкания на компоновочной схеме.
Сталь и базовые плиты задают конструкцию оснастки
Для серийных пластиковых форм используют инструментальные стали, подобранные под абразивность наполнителя, требуемую полировку и плановый ресурс. Поставщик должен назвать материал сердечника и матрицы, состояние поставки и термообработку. Для предварительно отпущенных сталей этого назначения применяют твёрдость порядка 30–40 единиц по шкале Роквелла C.
Плиты несут полости, каналы, направляющие и элементы крепления. Для каждой плиты в спецификации фиксируют ширину, длину, общую высоту и выступающие подключения; рабочий габарит связывают с деталями и установочным пространством машины. Мы сверим чертёж базы и маркировку материала при проверке фабричного предложения.
Конструкция может иметь две или три основные плиты, если это следует из схемы разъёма и выталкивания. Число направляющих, втулок и плит указывают в сборочном чертеже и упаковочном листе. Это даёт закупщику и монтажной службе понятный перечень тяжёлых элементов до оплаты и отправки.
Точность обработанных полостей и сердечника сверяют с допусками на изделие. Для этого в техническом запросе отмечают критические размеры, базовые поверхности и требования к сопряжению. Мы попросим чертёж по ревизиям и согласуем, какие измерения фабрика приложит к отчёту о проверке оснастки.
Охлаждение и выталкивание формируют рабочий цикл
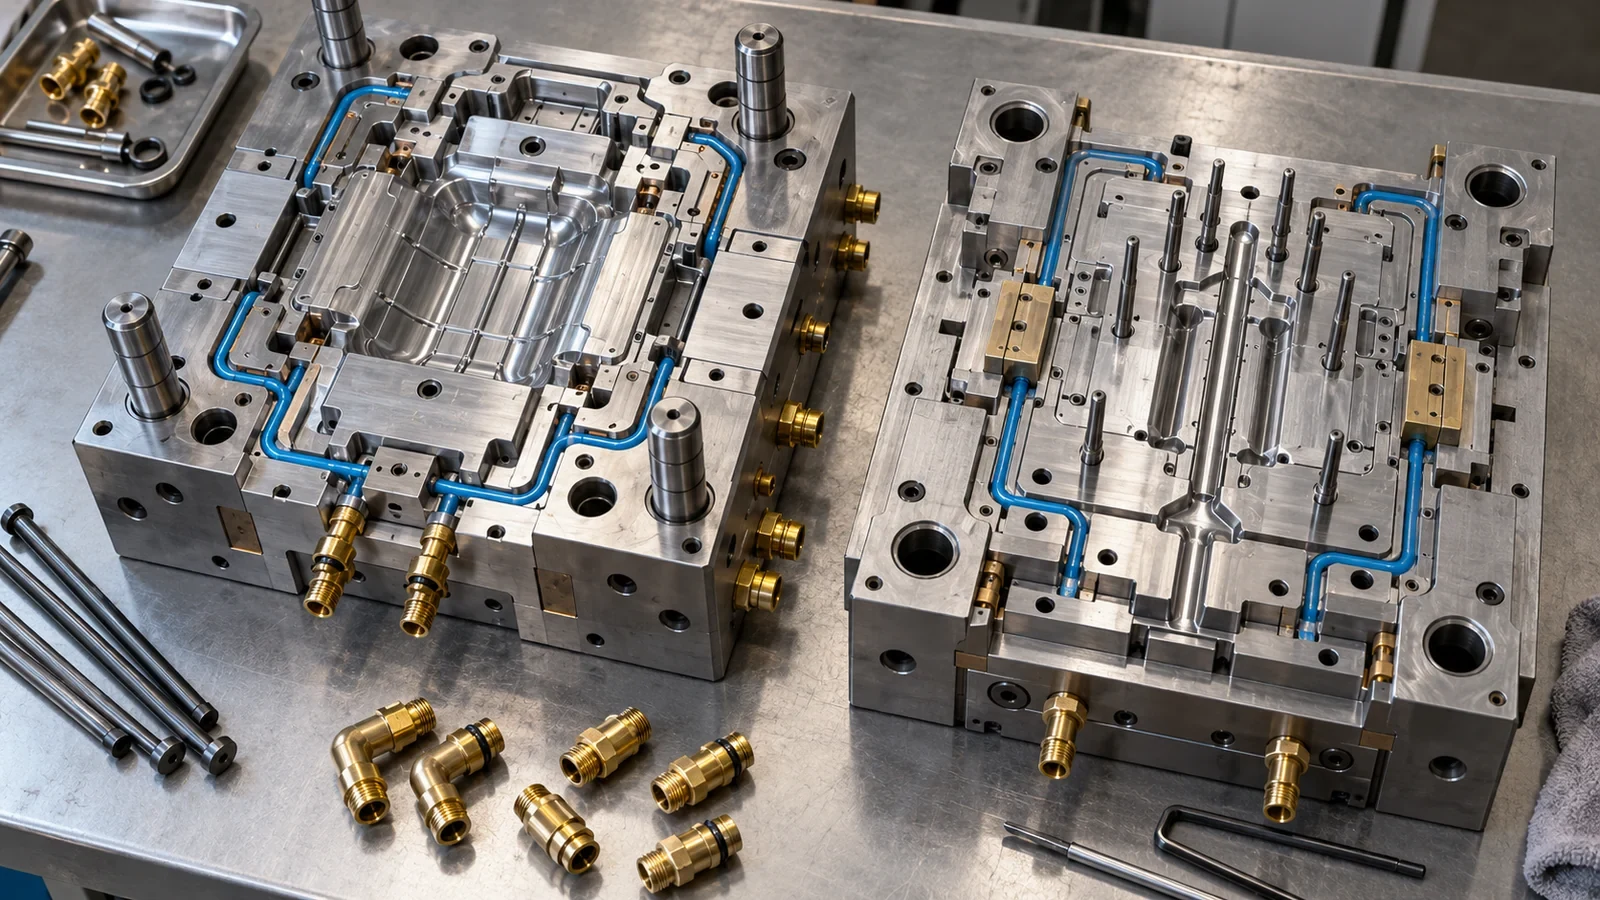
Каналы охлаждения отводят тепло из сердечника и матрицы, а равномерность температуры помогает удерживать геометрию детали. В руководствах по проектированию канал размещают примерно в 2–2,5 диаметра от поверхности полости; соседние ветви распределяют с учётом конструкции формы. Для канала диаметром 8 мм ось проходит примерно в 16–20 мм от полости; для канала 10 мм задают 20–25 мм, а для 12 мм — 24–30 мм. Проектировщик сверяет эту сетку с отверстиями, вставками и выталкивателями.
Вода входит и выходит через штуцеры на плитах, поэтому их положение должно оставаться доступным после установки формы. Для каждой ветви отмечают вход, выход и соединительный размер. Ведомость должна показывать, какие шланги и фитинги входят в поставку и какие подводятся со стороны предприятия.
Выталкиватели, плиты выталкивания, возвратные штифты и пружины возвращают оснастку к следующему впрыску. На чертеже показывают траекторию и поверхность контакта с изделием, чтобы следы не попадали на важную лицевую область. Для ползунов и наклонных стержней отдельно указывают ход и доступ к смазке.
При горячем канале согласуют нагреватели, кабельные разъёмы, термопары и зону управления. Для подключения указывают схему секций, напряжение, число зон и тип кабеля. Мы включим электрическую ведомость в запрос вместе с размещением каналов охлаждения, чтобы все интерфейсы согласовали с цехом до изготовления.
Оставьте заявку — мы свяжемся с вами
Передайте чертёж детали, материал и план серии — мы запросим у фабрик состав и параметры пресс-формы.
Оставить заявкуОбразец и пробный запуск подтверждают согласованную геометрию
До серийной эксплуатации предприятие обычно оценивает пробные детали: размеры, внешний вид, массу, усадку и следы впуска. План выборки и список критических измерений согласуют заранее, а сам образец маркируют номером ревизии формы. Для короткой опытной серии могут применяться алюминиевые формы, тогда как более длительный выпуск планируют с инструментальной сталью.
Алюминиевые формы выбирают для опытной отработки и коротких серий, а инструментальные стали подходят для длительной производственной нагрузки. Материал обсуждают вместе с наполнителем, требованиями к поверхности, частотой циклов и графиком выпуска. Мы проверим, чтобы фабрика указала сплав каждой рабочей вставки и отдельно перечислила предусмотренную термообработку.
Отчёт по образцам связывают с трёхмерной моделью детали и последней редакцией чертежа. Если замечания требуют изменения геометрии, фиксируют, что меняется и кто согласует новую ревизию. Мы попросим фабрику приложить фото и размерный протокол, а затем организуем выкуп согласованной пресс-формы с указанной комплектацией.
В комплектацию могут входить запасные сердечники, сменные вставки, дополнительные кольца и элементы горячего канала. Такие позиции полезно перечислить отдельно, чтобы предприятие понимало, сколько циклов обслуживания позволит выполнить комплект. Заказывать оснастку и запасные части можно у разных изготовителей; мы соберём их до отправки и проверим каждое место по перечню.
Что включить в заказ пресс-формы из Китая
Фабрике передают файл трёхмерной модели детали, материалы, требования к поверхности, количество полостей, параметры машины и план выпуска. Рядом размещают согласованные схемы разъёма, впуска, охлаждения и выталкивания. Мы зафиксируем версию чертежа и проверим, чтобы коммерческое предложение описывало нужную комплектацию.
Запрашивают спецификацию стали, паспорт оснастки, инструкцию по установке и обслуживанию, электрическую схему горячеканального блока и документы на русском языке. Мы в рамках сделки сопровождаем сертификацию и связанные документы; применимые к товару сведения EAC сверяем с назначением формы и комплектом документов. Маркировка, паспорт и упаковочный лист должны совпадать по наименованию и составу.
Пресс-форма не подключается к бытовой вилке, но её датчики, нагреватели и распределительный блок требуют согласованной сети и электрических разъёмов. В запросе отмечают напряжение, фазность, мощность секций и тип подключаемого кабеля. Холодный канал не требует проводки нагревателей, горячеканальная система требует подробной электрической схемы.
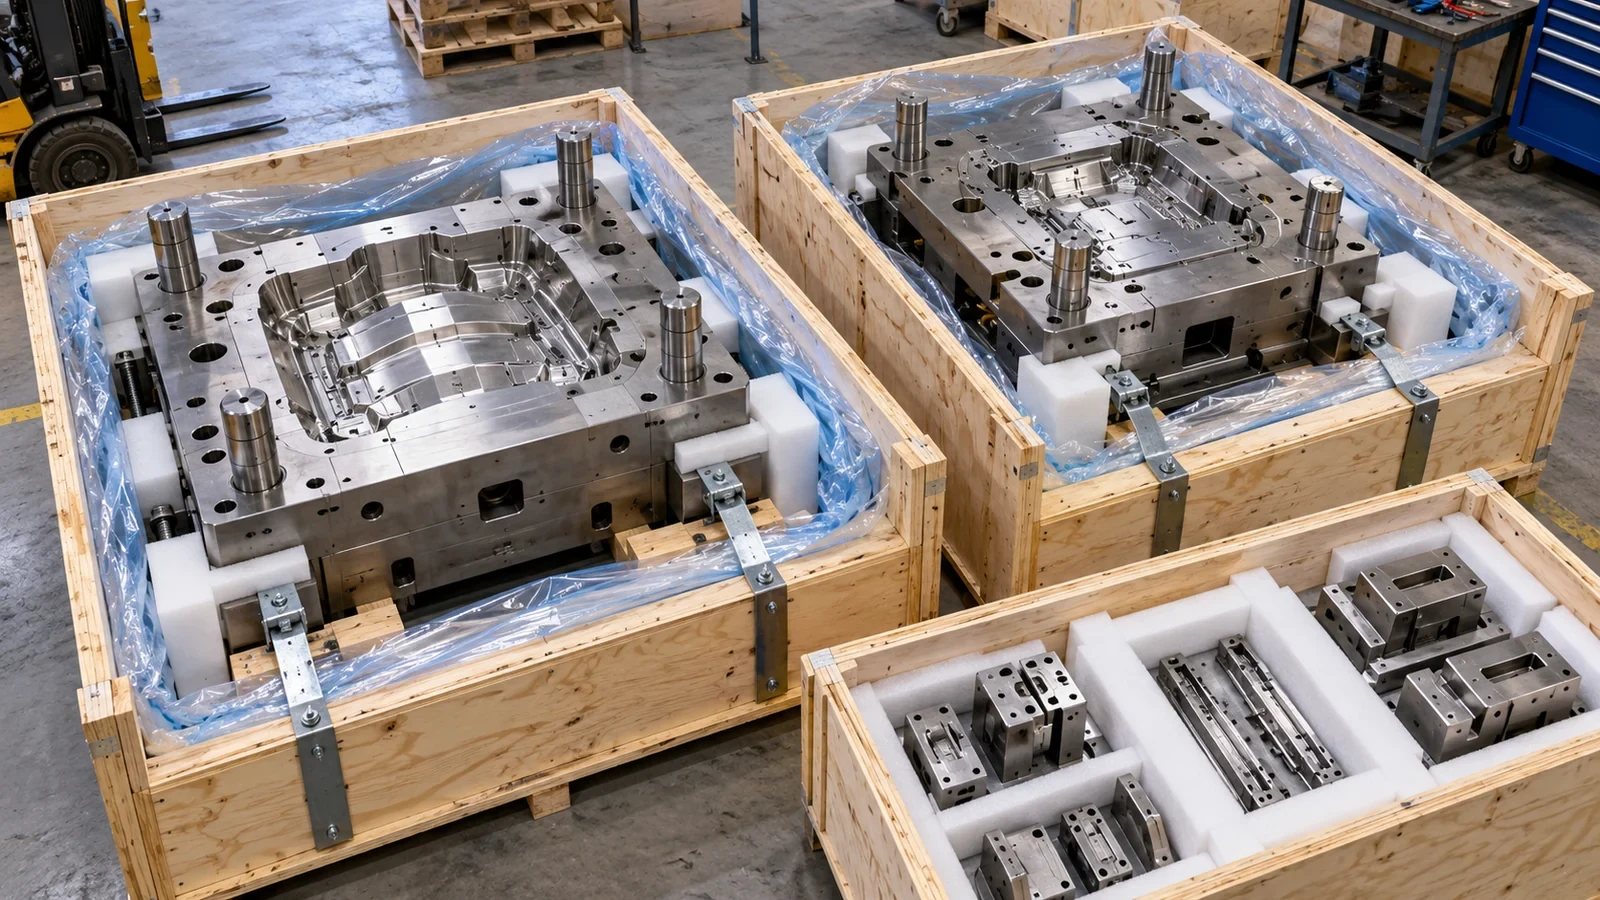
Мы проверим упаковку массивных плит и выступающих штуцеров, попросим закрепить подвижные части и вложить крепёж раздельно. Если форма собирается из элементов разных фабрик, организуем консолидацию на складе в Китае и сверку комплектности перед отправкой. В упаковочном листе отдельно перечислим плиты, вставки, крепёж и нагревательные элементы.
На старте достаточно отправить трёхмерную модель, чертёж изделия, описание материала и параметры машины, на которой будет работать форма. Команда АЗИЯ Шадрин поможет найти изготовителей, согласовать перечень документов и организовать выкуп оснастки. Так будущая деталь, форма и рабочий цикл обсуждаются как единый производственный заказ.
Оставьте заявку — мы свяжемся с вами
Мы поможем согласовать комплект пресс-формы, проверить документы и подготовить оснастку с запасными элементами к доставке.
Оставить заявку